

Izdelava kovin je obsežna panoga, ki obsega vse od tankih elektronskih ohišij do masivnih strukturnih nosilcev, ki tehtajo tone. Na tem področju so projekti običajno kategorizirani kot lahka izdelava ali težka izdelava. Medtem ko meja med njima ni vedno ostro opredeljena z enim samim univerzalnim standardom, se disciplini dramatično razlikujeta v materialih, opremi, inženirskih prednostnih nalogah in aplikacijah za-končno uporabo. Razumevanje teh razlik je ključnega pomena pri izbiri proizvodnega partnerja za vaš projekt, saj ima delavnica, optimizirana za delo s tanko pločevino, redko zmožnost izdelave težkih strukturnih komponent-in obratno.
V tem priročniku razčlenimo ključne razlike med lahkimi in težkimi izdelavami v sedmih osnovnih dimenzijah, razložimo tipične aplikacije za vsako in vam pomagamo določiti, v katero kategorijo sodi vaš projekt. Predstavljamo tudi proizvajalce, ki blestijo v obeh disciplinah in zagotavljajo natančnost v celotnem spektru proizvodnje kovin.
Ključne definicije
Kaj je izdelava svetlobe?
Lahka izdelava se nanaša na proizvodnjo tankih-kovinskih komponent, ki so običajno izdelane iz listov ali tankih plošč. Prednost daje dimenzijski natančnosti, čisti estetiki in dosledni ponovljivosti. Deli so na splošno lahki, fizično relativno majhni in zasnovani za ograjevanje, zaščito ali sestavljanje, namesto da prenašajo težke strukturne obremenitve.
Običajni lahki izdelki vključujejo elektronska ohišja, omare, kanale, ohišja potrošniških aparatov, majhne nosilce in natančno vtisnjene komponente, kot je npr.PCB terminaliin okrasno okovje.
Kaj je težka izdelava?
Težka izdelava vključuje rezanje, oblikovanje, varjenje in strojno obdelavo debelih kovinskih materialov velikega-formata v konstrukcijske ali nosilne-komponente, ki so zasnovane tako, da prenesejo ekstremne sile, velike teže in težka delovna okolja. Deli so veliki, težki in zasnovani predvsem za strukturno celovitost, odpornost proti utrujenosti in dolgoročno-zanesljivost pod obremenitvijo.
Tipični izdelki težke proizvodnje vključujejovilice viličarja, konstrukcijski jekleni nosilci, okvirji gradbenih strojev, komponente žerjavov, tlačne posode in šasije rudarske opreme.
Ključna razlika 1: Debelina in mera materiala
Najbolj vidna in pogosto omenjena razlika je debelina materiala. Čeprav ni uradnega industrijskega praga, ki bi ločeval obe kategoriji, so praktične konvencije splošno sprejete v celotni proizvodnji.
Lahka izdelavaskoraj izključno dela s pločevino od0,3 mm do približno 6 mm(približno 1/4 palca) v debelino. Sladka točka za večino trgovin z lahkimi izdelki so premer od 0,8 mm do 3,0 mm-, ki jih je mogoče obdelati na standardnih stiskalnicah, laserskih rezalnikih in revolverskih luknjačih. Tanjši merilniki se uporabljajo za ohišja elektronike in okrasne dele, medtem ko zgornji del obsega zajema strukturne nosilce in okvirje lahke opreme.
Težka izdelavase začne tam, kjer se standardna pločevina konča, običajno pri6 mm in segajo navzgor na stotine milimetroviz trdne jeklene plošče. Znotraj težke izdelave obstajajo nadaljnje pod-kategorije:
- Srednje-težka: 6–20 mm plošča za okvirje opreme in podnožja strojev
- Težka: 20–60 mm plošča za vozičke viličarjev, komponente žerjavov in konstrukcijske nosilce
- Ultra{0}}težka: 60 mm in debelejša za okvirje stiskalnic, ohišja mlinov in težko gradbeno opremo
Debelejši materiali temeljito spremenijo vse vidike proizvodnje. Zahtevajo-stroje z večjo silo, različne tehnologije rezanja in specializirane varilne postopke, ki jih delavnice za lažjo proizvodnjo preprosto nimajo.
Ključna razlika 2: Primarna oblikovalska funkcija
Poleg debeline je najbolj temeljna razlika namen. Lahke in težke proizvodne komponente so zasnovane za povsem različna opravila.
Deli lahke izdelave služijo predvsem kotohišja, pokrovi, varovala, nosilci in estetske površine. Njihova naloga je obdržati, zaščititi, namestiti ali oblikovati. Medtem ko nekatere lahke komponente prenašajo skromne obremenitve, je konstrukcijska zmogljivost običajno drugotnega pomena. Prednostne naloge pri oblikovanju vključujejo dimenzijsko natančnost, prileganje in končno obdelavo, odpornost proti koroziji in možnost izdelave pri velikem obsegu.
Težki proizvodni deli obstajajo predvsem zato, danositi breme. Ne glede na to, ali gre za vilice viličarja, ki podpirajo dve-tonsko paleto, mostni nosilec čez reko ali roko bagra, ki dviguje tone zemlje, je glavni razlog za obstoj te komponente varen in zanesljiv prenos in upiranje mehanskim silam v tisočih ali milijonih ciklov obremenitve. Prioritete načrtovanja vključujejo mejo tečenja, odpornost proti utrujenosti, celovitost zvara in varnostne faktorje. Inženirski izračuni poganjajo vse razsežnosti in kozmetični videz je redko upoštevan.
Ta funkcionalna razlika je za kategorizacijo projekta bolj zanesljiva kot sama debelina. 5 mm okrasna plošča je še vedno lahka izdelava; 6 mm strukturni nosilec že vstopa na območje težke izdelave.
Ključna razlika 3: Metode spajanja in sestavljanja
Kako so deli povezani skupaj, razkriva še eno jasno ločnico med obema disciplinama.
Lahka izdelavamočno zanaša namehansko pritrjevanje. Samorezni-vijaki, zakovice, slepi pritrdilni elementi, točkovni zvari in klinč spoji so standardni načini spajanja. Te tehnike so hitre, čiste in primerne za tanke materiale, kjer bi prekomerna toplota povzročila popačenje. Lepljenje z lepilom je pogosto tudi pri lahkih montažah, zlasti za estetske plošče, kjer so vidni pritrdilni elementi nezaželeni.
Varjenje v lahkih izdelavah je običajno omejeno na TIG ali MIG varjenje na tanko-tiru na vidnih šivih, kjer sta estetika in minimalna deformacija pomembnejša od absolutne trdnosti zvara. Konstrukcijski zvari- s popolno penetracijo so redki.
Težka izdelava, nasprotno, je zgrajen okolivarjenje kot postopek spajanja jedra. Debele jeklene plošče zahtevajo -polno prebojne zvare, ki se popolnoma zlijejo skozi spoj, da se doseže trdnost, enakovredna osnovni kovini. Običajni postopki vključujejo obločno varjenje pod praškom (SAW) za dolge ravne šive, obločno varjenje s talilom (FCAW) za debela dela izven--položajev in MIG/MAG varjenje za splošno montažo.
Pri težki proizvodnji je kakovost zvara najpomembnejša točka nadzora kakovosti. Na kritičnih spojih se redno izvajajo ne-destruktivna testiranja (NDT), kot so ultrazvočni preskusi, pregledi z magnetnimi delci ali penetrantni testi za odkrivanje notranjih napak, ki bi lahko povzročile katastrofalno okvaro pod obremenitvijo.
Ključna razlika 4: Oprema in orodje
Obe kategoriji zahtevata popolnoma različno proizvodno infrastrukturo. Dobro-opremljena lahka delavnica ne more preprosto "preklopiti na težko delo"-manjka ji strojev, žerjavov in nosilnosti tal.
Osnovna oprema lahke izdelave:
- Fiber laserski rezalniki (za natančno rezanje tanke pločevine)
- Revolverske stiskalnice
- 50–150 tonske stiskalnice
- Stiskalnice za žigosanje
- Točkovni varilci in majhne MIG/TIG postaje
- Prašno lakiranje in končne linije
Osnovna oprema za težko izdelavo:
- Mize za rezanje s kisikom- in plazmo za debelo ploščo
- 300+ ton težke stiskalnice in stroji za valjanje plošč
- Veliki portalni in robotski varilni sistemi
- Varilni pozicionerji in rotatorji za velike sklope
- Mostni žerjavi, ocenjeni na tone teže obdelovanca
- Horizontalni vrtalni mlini in veliki obdelovalni centri
- Peči za razbremenitev in oprema za peskanje
Težka izdelavazahteva tudi ojačana tovarniška tla, ki lahko podpirajo obdelovance, ki lahko tehtajo več deset ton. Samo rokovanje z materialom-premikanje težkih plošč in sklopov med delovnimi postajami-zahteva namenske sisteme mostnih žerjavov in opremo za vrv.
Ključna razlika 5: Tipične aplikacije in industrije
Vsaka disciplina služi različnim industrijskim sektorjem v skladu z njenimi glavnimi prednostmi.
Lahka izdelava prevladuje pri:
- Elektronika in elektrika: ohišja, krmilne omare,PCB terminali, razdelilne omarice
- Potrošniške naprave: plošče pečic, ohišja hladilnikov, okvirji podložk
- Avtomobilizem: karoserijske plošče, notranji nosilci, okrasne komponente
- Pohištvo in arhitektura: Kovinsko pohištvo, ograje, okrasne plošče
- HVAC in prezračevanje: kanali, zračniki, ohišja za upravljanje zraka
- Splošno industrijsko:Majhni oklepaji, ščitniki, pokrovi in montažna oprema
Težka izdelava prevladuje v:
- Ravnanje z materialom:Vilice za viličarje, sklopi teleskopov, nosilne plošče, komponente teleskopskih viličarjev
- Konstrukcija in infrastruktura: Jekleni konstrukcijski nosilci, mostni nosilci, gradbeni stebri
- Rudarstvo in zemeljska dela: roke bagrov, postelje tovornjakov prekucnikov, okvirji drobilnikov
- Energija: stolpi vetrnih turbin, tlačne posode, strukture elektrarn
- Ladjedelništvo in pomorstvo: deli trupa, krovni stroji, komponente platforme na morju
- Težki stroji: okvirji stiskalnic, ohišja mlinov, podstavki strojev za brizganje
Številne industrije uporabljajo oboje. Viličar ima na primer težke izdelane vilice in drog, pa tudi lahke izdelane pokrove iz pločevine, električna ohišja in plošče kabine operaterja.
Ključna razlika 6: Prednostne naloge nadzora kakovosti
Obe kategoriji ohranjata stroge standarde kakovosti, vendar merita različne stvari.
noterlahka izdelava, se nadzor kakovosti osredotoča na:
- Dimenzijska natančnost in tolerance položaja lukenj
- Kakovost površinske obdelave in kozmetični videz
- Združljivost z-montažo in sestavljanjem
- Ponovljivost od dela do dela
- Natančnost kota upogiba in ravnost
notertežka izdelava, se nadzor kakovosti osredotoča na:
- Celovitost zvara in globina preboja
- Certificiranje materiala in sledljivost
- Dimenzijska natančnost kritičnih{0}}obremenitvenih funkcij
- Nadzor preostale napetosti in popačenja
- Skladnost s strukturnimi predpisi in industrijskimi standardi
Za težke strukturne komponente, kot je nprvilice viličarja, skladnost s standardi, kot jeISO 2330inANSI/ITSDF B56.11.4o njih- se ni mogoče pogajati, saj ti deli neposredno vplivajo na varnost operaterja in zanesljivost opreme.
Ključna razlika 7: Obseg proizvodnje in ekonomika
Obe vrsti izdelave običajno delujeta pri različnih količinah proizvodnje in strukturi stroškov.
Lahka izdelavase posojasrednje in veliko{0}}serijsko proizvodnjo. Tanki materiali se hitro obdelujejo, stroški orodja so razmeroma nizki, avtomatizirana oprema pa lahko učinkovito proizvede na tisoče enakih delov. Cene na enoto znatno padejo pri večjih količinah, zaradi česar je lahka izdelava zelo razširljiva.
Težka izdelavaje skoraj vednonizka do srednja glasnostin pogosto po meri ali pol{0}}po meri. Vsak velik sklop zahteva znatne inženirske vložke, čas namestitve in kvalificirano delovno silo. Stroški materiala prevladujejo v proračunu, značilne so proizvodnje od ene do sto enot. Težka izdelava se vrednoti glede na del glede na inženirsko vsebino in strukturno zmogljivost, ne glede na-optimizacijo stroškov na enoto.
Vzporedna--stranska primerjalna tabela
| Vidik | Lahka izdelava | Težka izdelava |
|---|---|---|
| Tipična debelina materiala | 0,3 – 6 mm pločevine | 6 mm do več sto mm plošča |
| Primarna funkcija | Ohišje, montaža, estetika | Nosilnost-strukturne obremenitve |
| Glavni način spajanja | Vijaki, zakovice, točkovni zvari, klinč | Polno{0}}obločno varjenje |
| Ključna oprema | Laserski rezalniki, revolverske luknjače, majhne stiskalnice | Pločasti gorilniki, težke stiskalnice, varilni pozicionerji, vrtalni mlini |
| Osredotočenost na kakovost | Dimenzijska toleranca, površinska obdelava, ponovljivost | Celovitost zvara, lastnosti materiala, strukturna skladnost |
| Tipična teža enote | Grami do desetine kilogramov | Stotine kilogramov do veliko ton |
| Obseg proizvodnje | Srednja do velika glasnost, pogosto standardizirana | Nizka do srednja količina, pogosto izdelana po meri |
| Ključne industrije | Elektronika, aparati, avtomobili, HVAC | Pretovarjanje materialov, gradbeništvo, rudarstvo, energetika |
Kako izbrati pravega partnerja za izdelavo
Izbira napačne vrste trgovine za vaš projekt povzroči težave s kakovostjo, zamude pri urniku in napihnjene stroške. Uporabite te smernice:
Izberite strokovnjaka za izdelavo lahkih delov, kadar:
- Vaš del je 6 mm ali tanjši
- Dimenzijska natančnost in površinska obdelava sta kritični
- Potrebujete srednje do velike količine proizvodnje
- Komponenta je ohišje, nosilec ali pokrov in ne primarna struktura
Izberite strokovnjaka za težko izdelavo, ko:
- Vaš material je debelejši od 6 mm
- Komponenta nosi znatne strukturne obremenitve
- Zahtevana je certifikacija celovitosti zvara in materiala
- Deli so veliki, težki ali zahtevajo strojno obdelavo po varjenju
Za projekte, ki vključujejo oboje,poiščite proizvajalca z dvojnimi zmogljivostmi. Številni dobavitelji industrijskih komponent upravljajo tako linije za vtiskovanje lahke pločevine kot težke oddelke za izdelavo, kar jim omogoča dobavo popolnih sklopov pod eno streho.
Celoten-spekter kovinske proizvodnje podjetja Joyear Metalwork
Številni projekti zahtevajo tako lahke kot težke proizvodne zmogljivosti. Nabava pri enem samem partnerju, ki je odličen v obeh disciplinah, poenostavlja dobavne verige, izboljšuje doslednost in skrajša dobavne roke.
Joyear Metalworkje certificiran proizvajalec kovin s standardi ISO 9001:2015 in ISO 14001:2004 z več kot 15-letnimi izkušnjami na področju lahke natančne izdelave in izdelave težkih struktur. Naš objekt s površino 5000+ kvadratnih metrov, ustanovljen leta 2008, hrani napredno opremo za obe disciplini, ki jo upravljajo 300+ usposobljeni zaposleni.
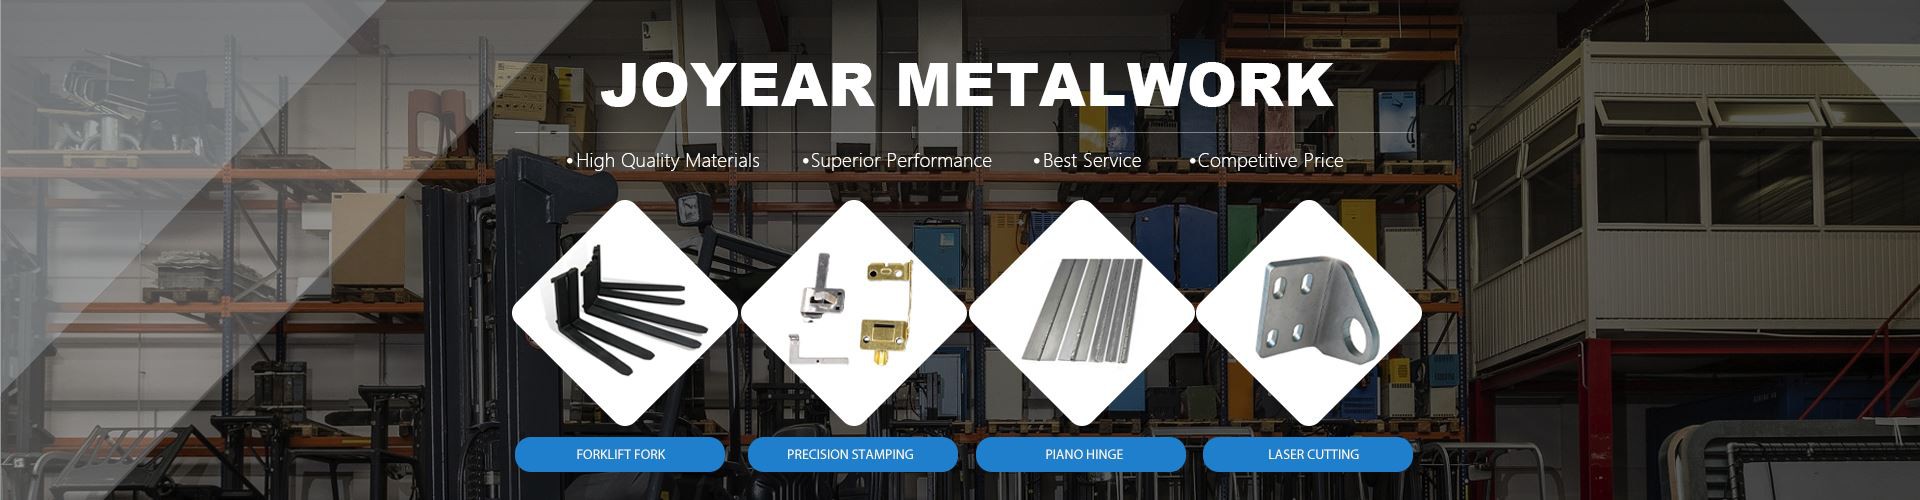
Natežka izdelavastrani, smo vodilni proizvajalecvilice viličarja, rezila, zobci invilice gredi teleskopskega viličarjazasnovan tako, da izpolnjuje ali presega standarde ISO 2330 in standarde ANSI/ITSDF B56.11.4. Naše vilice vrhunske kakovosti dobavljamo priznanim proizvajalcem originalne opreme, proizvajalcem priključkov in trgovcem s tovornjaki po vsem svetu. Vsaka vilica je podvržena strogemu pregledu kakovosti, da se zagotovi delovanje-brez napak s strogimi tolerancami, ki so potrebne za zanesljivo-delovanje velike količine.
Nalahka in natančna izdelavastrani, izdelujemodeli za natančno žigosanje iz bakrovih zlitin, prototipno vtiskovanje pločevine,72-palčni klavirski tečaji iz nerjavečega jekla, dolgi kovinski tečaji inPCB varilni terminaliza elektroniko, električne in splošne industrijske aplikacije. Te natančne komponente so izdelane z ozkimi dimenzijskimi tolerancami z-hitrostno opremo za žigosanje in oblikovanje s popolno podporo ODM in OEM od skupnega načrtovanja do serijske proizvodnje.
Zaradi te dvojne zmogljivosti smo-partner z enim virom za stranke, ki potrebujejo težke strukturne komponente in lahko natančno strojno opremo. Ne glede na to, ali vaš projekt zahteva sklop vilic težkega viličarja, tanek vtisnjen električni terminal ali kaj vmes, naša ekipa inženirjev zagotavlja, da je vsak del izdelan v skladu z ustreznimi standardi za svojo kategorijo.
Zaključek
Razlika med lahko in težko izdelavo je veliko globlja od debeline materiala. Gre za različne proizvodne discipline z različno opremo, različnimi inženirskimi prednostnimi nalogami, različnimi metrikami kakovosti in različnimi industrijskimi aplikacijami. Lahka izdelava je odlična pri izdelavi natančnih, estetskih, ponovljivih tankih-komponent pri volumnu. Težka izdelava zagotavlja velike, močne, nosilne-strukture, zgrajene tako, da prenesejo ekstremne sile v dolgi življenjski dobi.
Ni »boljše« kategorije-vsaka služi svojemu namenu. Najboljši proizvodni rezultati izhajajo iz ujemanja prave discipline izdelave z dejanskimi zahtevami projekta in sodelovanja s partnerjem, katerega oprema, strokovno znanje in sistemi kakovosti so zgrajeni za to posebno vrsto dela. Kadar projekti obsegajo obe kategoriji, proizvajalec celotnega-spektra z zmogljivostmi v lahki in težki proizvodnji zagotavlja najučinkovitejšo in najbolj dosledno rešitev.
Za natančne komponente lahke izdelave in proizvodnjo težkih struktur, podprto z mednarodnimi certifikati kakovosti, raziščite celotno paleto zmogljivosti naJoyear Metalworkin zahtevajte svetovanje za vaš naslednji projekt.


